SPC: איך יודעים אם התהליך באמת יציב?
מהו SPC, כיצד תרשימי בקרה מסייעים לזהות שינוי בתהליך ומה ההבדל בין גבולות בקרה לגבולות מפרט? מדריך מקצועי לבקרת תהליכים סטטיסטית.
In this insight you will learn
- SPC מסייע להבחין בין שונות טבעית של התהליך לבין שינוי שמצביע על גורם מיוחד
- Common Cause Variation היא שונות מובנית בתהליך; Special Cause Variation קשורה לאירוע או שינוי חריג
- תרשים בקרה משמש לזיהוי דפוסים ולא רק לבדיקה אם נקודה יצאה מהקווים
- גבולות בקרה נגזרים מהתהליך ואילו גבולות מפרט מייצגים את דרישות הלקוח — אלה שני דברים שונים
- תהליך יציב אינו בהכרח תהליך כשיר: יציבות נבחנת לפני יכולת (Cp / Cpk)
- SPC מאפשר לעבור מהשאלה "האם ייצרנו מוצר לא תקין?" לשאלה "האם התהליך מתחיל להתנהג אחרת?"
לא כל חריגה היא תקלה, ולא כל תוצאה שנמצאת בתוך גבולות המפרט מעידה שהתהליך נמצא בשליטה. אחד האתגרים המרכזיים בניהול איכות הוא להבחין בין שונות טבעית הקיימת בתהליך לבין שינוי שמאותת שמשהו בתהליך השתנה.
לא כל חריגה היא תקלה, ולא כל תוצאה שנמצאת בתוך גבולות המפרט מעידה שהתהליך נמצא בשליטה.
אחד האתגרים המרכזיים בניהול איכות הוא להבחין בין שונות טבעית הקיימת בתהליך לבין שינוי שמאותת שמשהו בתהליך השתנה.
כאן נכנסת Statistical Process Control – SPC.
שונות קיימת בכל תהליך
שני מוצרים שיוצרו באותו קו, באותו מכונה ובאותו יום כמעט לעולם לא יהיו זהים לחלוטין.
שונות יכולה להגיע מחומרי גלם, ציוד, מפעילים, תנאי סביבה, שיטות עבודה ומקורות נוספים.
השאלה אינה האם קיימת שונות.
השאלה היא:
איזו שונות היא חלק מההתנהגות הרגילה של התהליך, ואיזו שונות מצביעה על שינוי שדורש חקירה?
Common Cause ו-Special Cause
אחד הרעיונות המרכזיים ב-SPC הוא ההבחנה בין שני סוגי שונות.
Common Cause Variation היא שונות המובנית בתהליך כפי שהוא פועל כיום.
לעומתה, Special Cause Variation קשורה לאירוע או שינוי מסוים שאינו חלק מההתנהגות הרגילה של התהליך.
לדוגמה: שינוי בחומר גלם, תקלה בציוד, כלי שחוק, שינוי בכיוון המכונה או תנאי סביבה חריגים.
ההבחנה חשובה משום שהתגובה לכל סוג שונות שונה.
תרשים בקרה הוא לא רק גרף
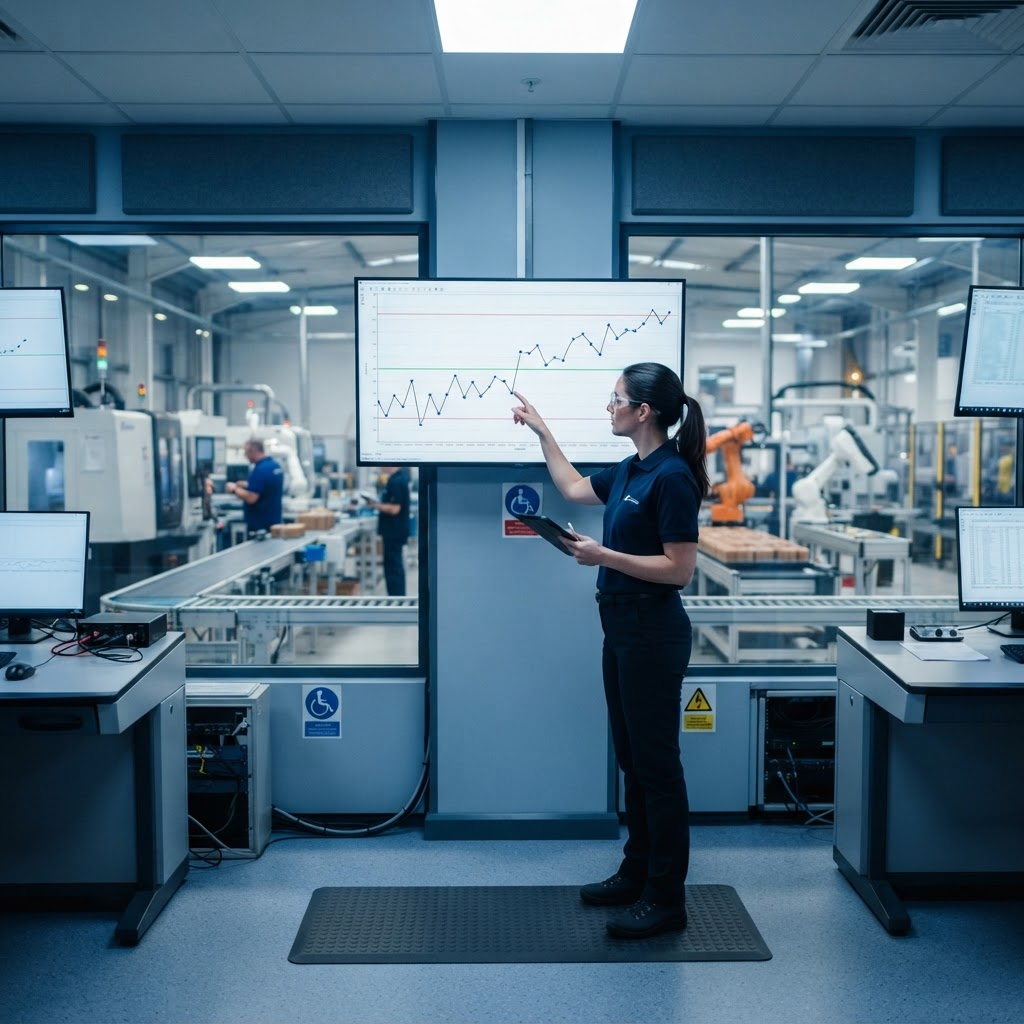
Control Chart מאפשר לעקוב אחר ביצועי התהליך לאורך זמן ולבחון האם קיימים סימנים לכך שהתהליך השתנה.
בתרשים מופיעים בדרך כלל קו מרכזי וגבולות בקרה סטטיסטיים.
אבל המטרה אינה רק לבדוק האם נקודה "יצאה מהקווים".
גם דפוסים מסוימים בתוך גבולות הבקרה עשויים לספק מידע חשוב על שינוי בהתנהגות התהליך.
לכן תרשים בקרה הוא כלי לחשיבה ולחקירה — לא רק גרף שמציגים בדוח.
גבולות בקרה אינם גבולות מפרט
זו אחת ההבחנות החשובות ביותר ב-SPC.
Specification Limits מייצגים את הדרישות שהמוצר או התהליך צריכים לעמוד בהן.
Control Limits נגזרים מההתנהגות הסטטיסטית של התהליך.
אלה שני דברים שונים.
ייתכן שכל המדידות נמצאות בתוך המפרט, אבל התהליך מציג סימן סטטיסטי לכך שמשהו השתנה.
ומצד שני, ייתכן שתהליך יהיה יציב מאוד — אבל הממוצע או הפיזור שלו אינם מאפשרים לעמוד באופן עקבי בדרישות המפרט.
יציבות אינה כשירות
תהליך יציב הוא תהליך שהתנהגותו צפויה יחסית מבחינה סטטיסטית.
אבל זה עדיין לא אומר שהוא מסוגל לעמוד בדרישות הלקוח.
כאן נכנס נושא Process Capability.
מדדים כגון Cp ו-Cpk משמשים לבחינת הקשר בין ביצועי התהליך לבין גבולות המפרט, בתנאים ובהנחות המתאימים.
לכן נכון לחשוב על הסדר:
קודם להבין אם התהליך יציב — ואז לבחון את יכולתו לעמוד בדרישות.
דוגמה מהתעשייה
נניח שקו ייצור מודד מאפיין קריטי בכל שעה.
כל התוצאות עדיין נמצאות בתוך גבולות המפרט, ולכן לכאורה הכול נראה תקין.
אבל תרשים הבקרה מצביע על מגמה הדרגתית בכיוון אחד.
חקירה מגלה שכלי בתהליך נשחק בהדרגה.
ללא מעקב סטטיסטי, ייתכן שהארגון היה מגלה את השינוי רק לאחר שהמוצר הראשון היה חורג מהמפרט.
SPC מאפשר לעבור מגישה של:
"האם כבר ייצרנו מוצר לא תקין?"
לגישה של:
"האם התהליך מתחיל להתנהג אחרת?"
SPC אינו רק למחלקת האיכות
כאשר SPC עובד נכון, הוא אינו כלי ששייך רק למהנדס האיכות.
הנתונים יכולים לשמש אנשי ייצור, הנדסה, תפעול ושיפור תהליכים כדי להבין כיצד התהליך מתנהג ולקבל החלטות על בסיס עובדות.
המטרה אינה לייצר עוד תרשימים.
המטרה היא לזהות שינוי בזמן ולפעול לפני שהוא הופך לבעיה משמעותית.
ומה הקשר ל-AI?
ככל שמערכות הייצור מייצרות יותר נתונים, ניתן לשלב כלים מתקדמים לזיהוי דפוסים וחריגות.
AI יכול לסייע בניתוח כמויות גדולות של מידע ובהצפת אירועים לבחינה.
אבל גם בעולם מתקדם של Analytics ו-AI, העקרונות הסטטיסטיים נשארים חשובים.
מערכת יכולה לזהות דפוס — אך עדיין צריך להבין מה משמעותו בתהליך והאם נדרשת פעולה.
לסיכום
SPC מאפשר לארגון להבין את התהליך ולא רק לבדוק את המוצר בסופו.
באמצעות מעקב אחר שונות, תרשימי בקרה והבחנה בין גורמים טבעיים לגורמים מיוחדים, ניתן לזהות שינויים מוקדם יותר ולקבל החלטות מבוססות נתונים.
המטרה אינה לחכות לחריגה מהמפרט. המטרה היא לזהות שהתהליך משתנה לפני שהחריגה הופכת לכשל.
רוצים להעמיק ב־SPC, סטטיסטיקה ושיפור תהליכים?
SPC הוא אחד הנושאים המקצועיים הנכללים במסגרת מסלול CQE – Certified Quality Engineer של ALD Academy.
לפני שבונים תרשים בקרה — כדאי לוודא שאפשר לסמוך על המדידה עצמה: MSA ו־Gage R&R
Insight from Dr. Zigmond Bluvband
“Quality is not created in the final inspection. It is created in the decisions made at the beginning of the project.”
This insight is based on professional knowledge, practical experience and study materials of ALD Advanced Solutions, and inspired by the books and publications of Dr. Zigmond Bluvband.