יכולת תהליך Cp ו-Cpk – למה תהליך יציב לא בהכרח עומד בדרישות?
מה ההבדל בין תהליך יציב לתהליך בעל יכולת? הכירו את Cp ו-Cpk, איך מפרשים אותם ולמה בודקים יציבות לפני שמחשבים יכולת.
בידעון זה תלמדו
- מה ההבדל בין תהליך יציב לתהליך בעל יכולת
- מה מודד Cp ומה הוא מחמיץ
- מה מודד Cpk ולמה הוא המדד המעשי
- מה מלמד הפער בין Cp ל-Cpk
- איך מפרשים את ערכי ה-Cpk המקובלים
- למה בודקים יציבות לפני שמחשבים יכולת
לא כל תהליך יציב הוא תהליך בעל יכולת
נניח שתהליך ייצור מייצר רכיב, כל המדידות נמצאות בתוך גבולות המפרט, והתהליך נראה יציב לאורך זמן.
במבט ראשון הכול נראה תקין — אבל יציבות סטטיסטית אינה ערובה לכך שהתהליך מסוגל לעמוד בדרישות לאורך זמן.
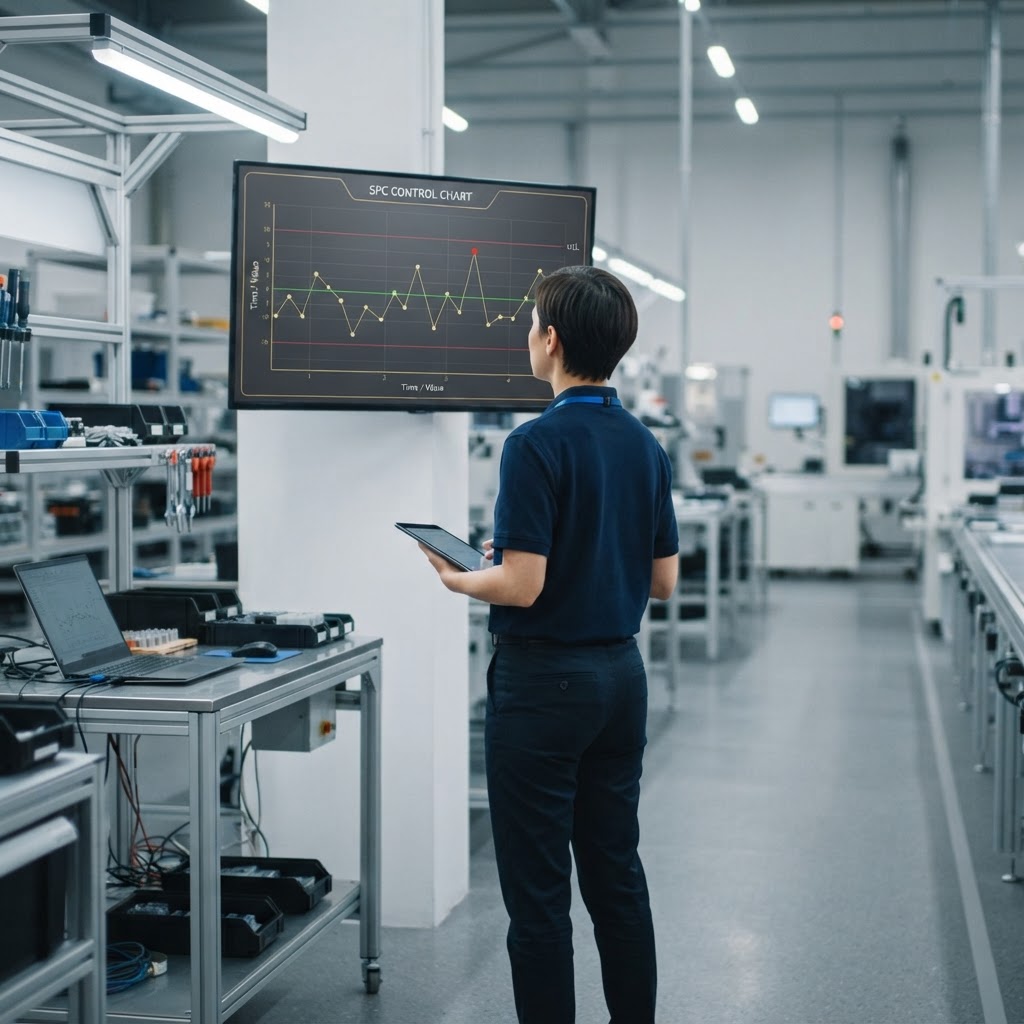
לפני שמחשבים יכולת תהליך, חשוב להבין מהי בקרת תהליכים סטטיסטית, איך קוראים תרשים בקרה ומה ההבדל בין שונות טבעית לגורם מיוחד — את כל הבסיס הזה תמצאו בידעון SPC ותרשימי בקרה.
מדוע תהליך יציב עדיין יכול להיכשל?
תהליך יציב הוא תהליך שהתנהגותו צפויה יחסית מבחינה סטטיסטית.
אבל היציבות מתארת את השונות הטבעית של התהליך — לא את מיקומו ביחס לדרישות.
אם השונות הטבעית של התהליך גדולה ביחס לרוחב המפרט, או שהממוצע נמצא קרוב לאחד הגבולות, התהליך עלול לייצר חריגות באופן עקבי — למרות שהוא יציב לחלוטין.
מה זה Cp?
Cp (Process Capability) בוחן את היחס בין רוחב המפרט לרוחב השונות הטבעית של התהליך.
Cp = (USL − LSL) / 6σ
ככל ש-Cp גבוה יותר, קיים מרווח גדול יותר בין התנודה הטבעית של התהליך לבין גבולות המפרט.
אבל Cp מתעלם ממיקום הממוצע ביחס למרכז המפרט. תהליך יכול להציג Cp גבוה — ובכל זאת לייצר חריגות — אם הוא ממורכז רע.
מה זה Cpk?
Cpk מביא בחשבון גם את השונות וגם את המיקום, ולכן הוא המדד המעשי יותר ברוב ההחלטות.
Cpk = min[(USL − μ) / 3σ , (μ − LSL) / 3σ]
Cpk גבוה מעיד שהתהליך גם יציב וגם ממורכז ביחס למפרט, עם מרווח מספק לשני הגבולות.
כאשר Cp גבוה ו-Cpk נמוך, הפער ביניהם כמעט תמיד מצביע על בעיית מרכוז — ולא על בעיית שונות.
איך מפרשים את המספרים?
הערכים המקובלים בתעשייה:
- Cpk < 1 — התהליך אינו מסוגל לעמוד בדרישות באופן עקבי
- Cpk ≈ 1.33 — רמת יכולת מקובלת בדרישות רבות
- Cpk ≥ 1.67 — יכולת גבוהה, מתאימה לדרישות מחמירות או לתעשיות רגולטוריות
המספרים אינם תחליף לשיקול דעת: דרישות הלקוח, התקן, קריטיות המאפיין ורמת הסיכון קובעים מה נדרש.
הסדר הנכון: קודם יציבות, אחר כך יכולת
אחת הטעויות הנפוצות היא לחשב Cpk ולראות מספר שנראה טוב — ולסיים את הניתוח.
אבל אם התהליך אינו יציב, הנתונים אינם מתארים בהכרח התנהגות קבועה וצפויה, ומדדי היכולת עלולים להיות מטעים.
הסדר הנכון הוא:
למדוד → לבחון יציבות → לזהות גורמים מיוחדים → לייצב את התהליך → לבחון יכולת → לשפר.
כך הסטטיסטיקה הופכת מכלי דיווח לכלי ניהולי.
לא להגיב לכל תנודה
בכל תהליך קיימת שונות טבעית.
אם מכוונים את המכונה מחדש בכל פעם שמופיע שינוי קטן במדידה, אפשר דווקא להכניס לתהליך שונות נוספת — ולפגוע ביכולת.
האתגר של מהנדס האיכות אינו להעלים כל תנודה — אלא להבין מתי מדובר ברעש טבעי ומתי הנתונים מאותתים על שינוי אמיתי.
לסיכום
יכולת תהליך היא הכלי שמחבר בין היציבות הסטטיסטית של התהליך לבין דרישות המוצר.
Cp מתאר את הפוטנציאל ביחס לרוחב המפרט, Cpk מוסיף את מיקום הממוצע — ושניהם תקפים רק כשהתהליך יציב.
תהליך יציב שאינו מסוגל לעמוד בדרישות אינו בעיה סטטיסטית — הוא בעיה הנדסית שדורשת שינוי בתהליך עצמו.
המשך קריאה
SPC ותרשימי בקרה – איך מזהים שינוי בתהליך?
שבעת כלי האיכות שכל ארגון צריך להכיר
קורס CQE – Certified Quality Engineer
רוצים להעמיק ביכולת תהליך, Cp ו-Cpk?
הנושאים משולבים במסלול CQE של ALD Academy כחלק מהכלים המעשיים להנדסת איכות.
תובנה מד"ר זיגמונד בלובבנד
“איכות אינה נוצרת בבדיקה הסופית. היא נוצרת בהחלטות שמתקבלות בתחילת הפרויקט.”
ידעון זה מבוסס על ידע מקצועי, ניסיון מעשי וחומרי לימוד של ALD Advanced Solutions, ובהשראת ספריו ופרסומיו של ד"ר זיגמונד בלובבנד.